随着化妆品行业对产品质量要求的不断提升,分装设备在质量控制环节中的作用日益凸显。深圳市她芬化妆品有限公司在配方服务领域持续深耕,发现分装设备不仅是提升生产效率的重要工具,更是保障产品一致性与安全性的关键环节。当前,分装设备正朝着智能化、模块化方向发展,以适应不同产品规格与工艺需求,同时确保每一瓶产品在分装过程中符合质量标准。
在实际生产过程中,分装设备的精准度直接影响到最终产品的稳定性与安全性。例如,某些化妆品含有高浓度活性成分,若分装过程中存在误差,不仅会影响产品的效果,还可能导致成分分布不均,进而引发质量风险。因此,现代分装设备普遍采用高精度计量系统,结合自动化控制技术,确保每一环节的数据可追溯、可验证,为质量控制提供可靠依据。
随着技术的发展,分装设备也在向多功能化方向演进。过去,分装设备主要针对单一产品类型设计,如今则能够根据客户需求灵活调整,如支持不同容量、不同材质容器的分装,甚至可以兼容多种原料混合调配。这种灵活性不仅提升了生产效率,还降低了企业在产品开发阶段的试错成本,使质量控制贯穿于产品设计与制造的全生命周期。
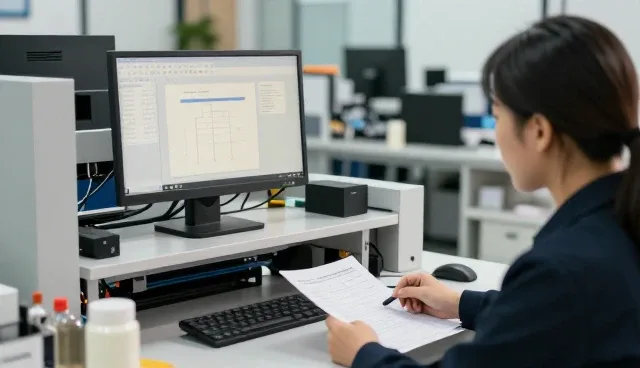
此外,分装设备在质量控制中的应用,也对企业的生产工艺流程提出了更高的要求。例如,在分装过程中,温度、湿度、粉尘等环境因素都会影响产品质量,因此,设备制造商和使用企业需要共同制定严格的环境控制标准。深圳市她芬化妆品有限公司在实际操作中,引入了智能监测系统,实时采集分装过程中的环境参数,并与分装设备的运行数据进行联动,确保整个流程处于最佳控制状态。
在质量控制领域,分装设备的升级还体现在对数据管理的重视。现代设备通常配备数据采集与分析功能,能够记录每一次分装操作的详细信息,包括分装时间、操作人员、设备状态等。这些数据不仅为质量追溯提供了基础,还能通过大数据分析,发现潜在的问题点,优化生产流程,提高整体质量水平。
与此同时,分装设备的智能化趋势也推动了质量控制体系的数字化转型。通过引入物联网技术,分装设备可以与企业的质量管理系统(QMS)无缝对接,实现设备运行状态的远程监控与预警。例如,当某台设备出现异常波动时,系统会自动触发报警机制,并推送相关数据至质量管理人员,以便及时处理,防止质量问题扩大化。
在行业竞争日益激烈的背景下,分装设备的创新应用已成为企业提升质量控制能力的重要手段。深圳市她芬化妆品有限公司通过持续引进和优化分装设备,不仅提高了生产效率,还显著提升了产品的质量稳定性,为企业的长期发展奠定了坚实基础。未来,随着技术的不断进步,分装设备在质量控制中的作用将更加突出,成为企业竞争力的关键要素之一。